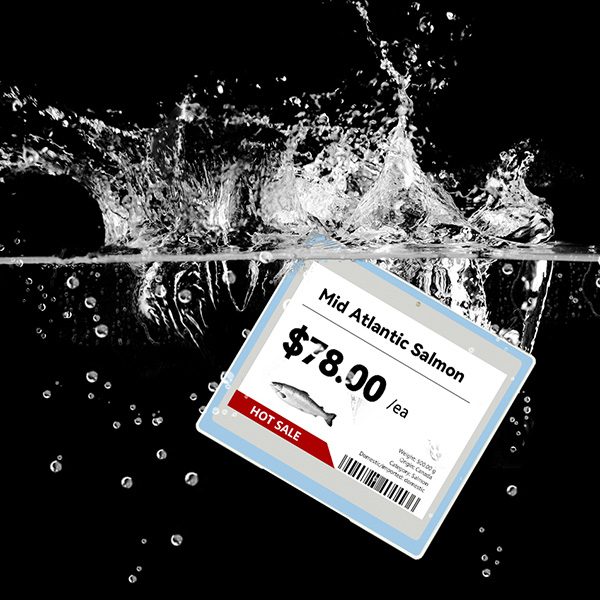
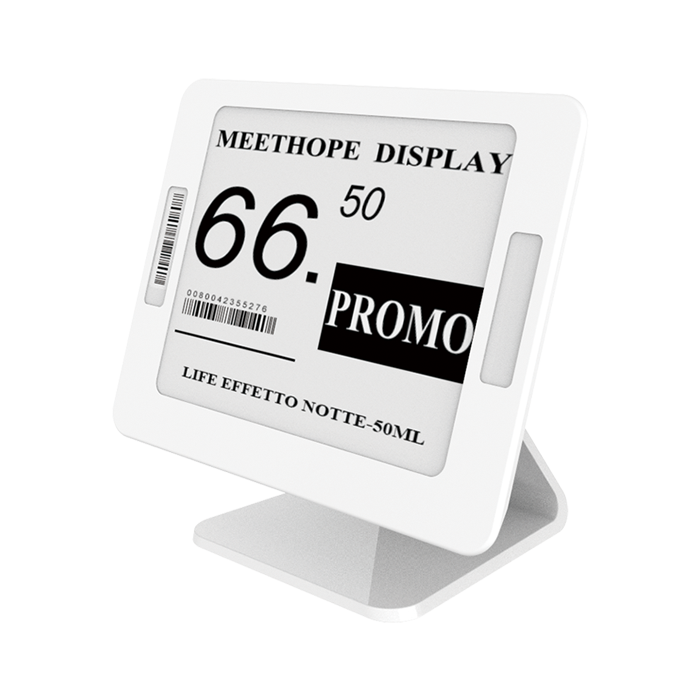
電子棚札は、小さな回路基板、電子ペーパーディスプレイ、コイン電池、密閉された筐体でできています。このページでは、広州、仏山、深センの協力工場の SMT・組立ラインを 1 枚の棚札が進む様子を追い、各工程で何を確認しているかをご説明します。
部品、ディスプレイ、電池、筐体は、到着時に部品表と抜き取り計画に基づいて検査します。リールは管理された保管庫へ入り、広州と仏山の拠点ではスマートラックと X 線部品カウンターで全リールを管理し、湿気に弱い部品はドライキャビネットで保管します。
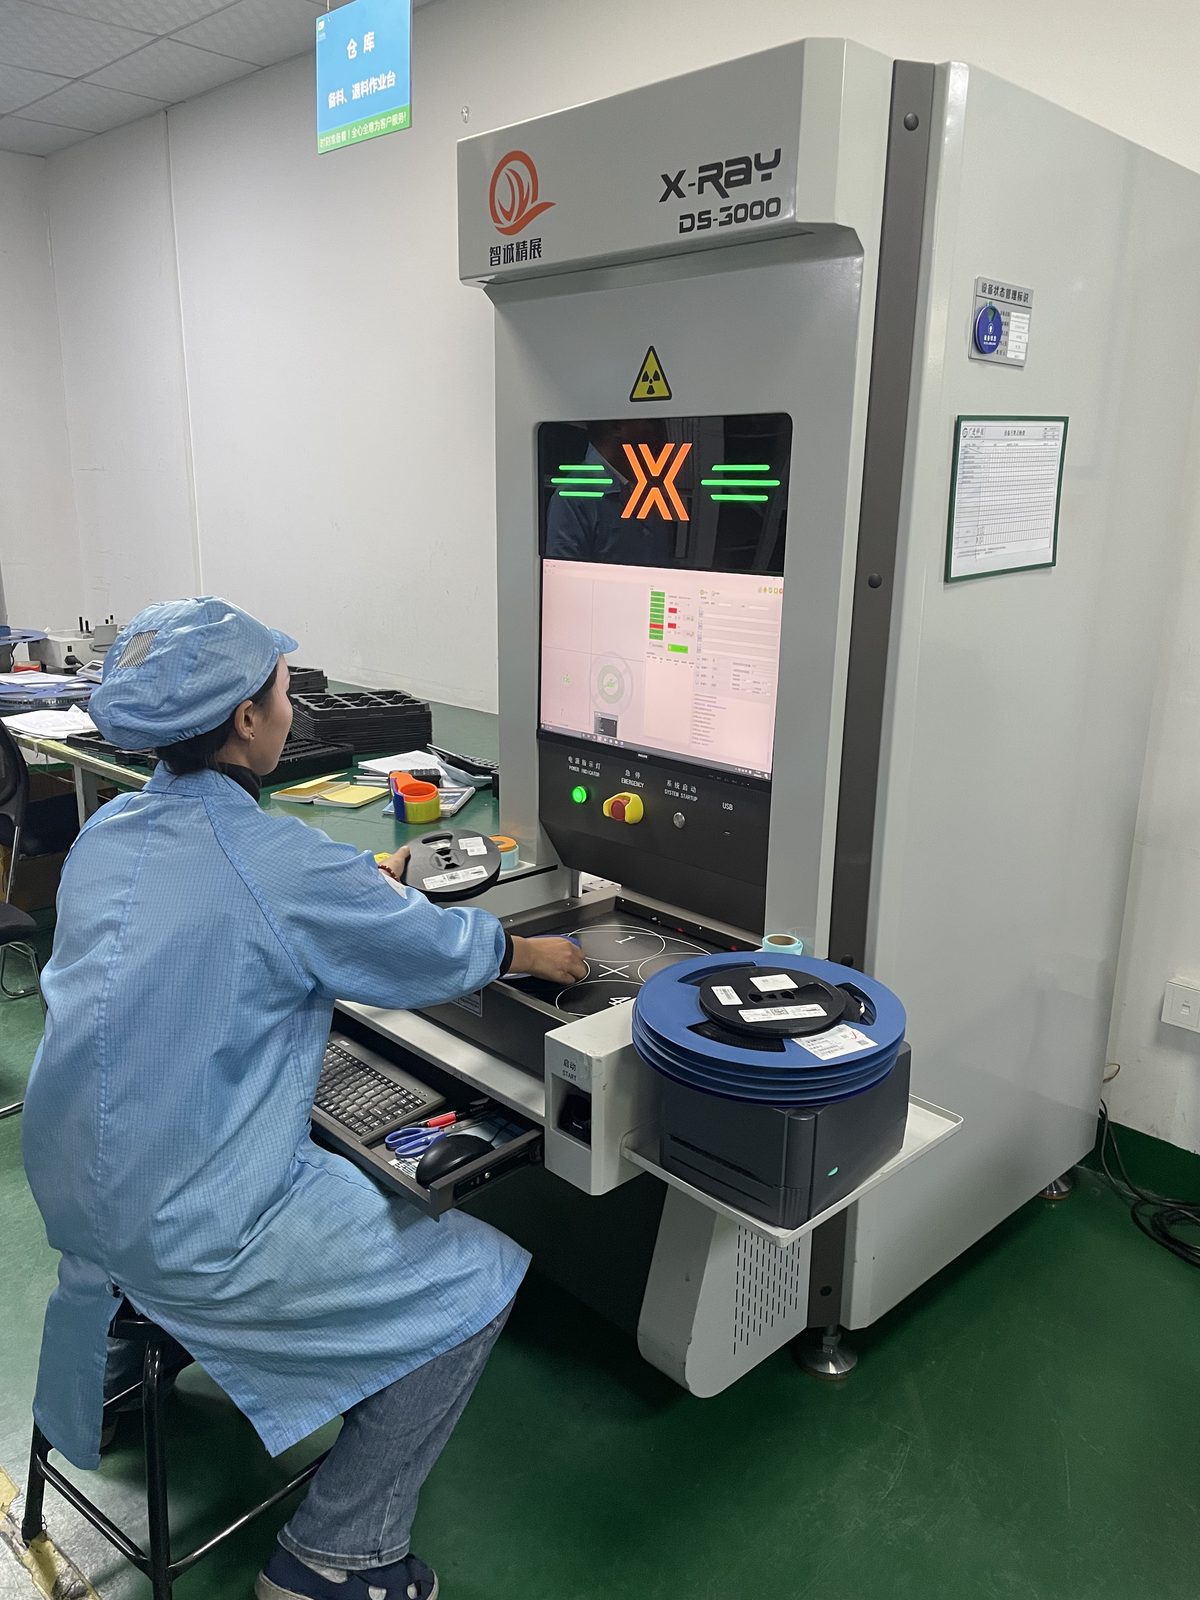
リールのカウントと、実装を待つフィーダー。
自動印刷機がメタルマスクを通してはんだペーストを塗布します。続いて 3D はんだペースト検査(SPI)が、部品を実装する前にすべてのペーストの体積、高さ、位置を測定します。広州では SPI の結果が印刷機にフィードバックされ、ずれが自動で補正されます。
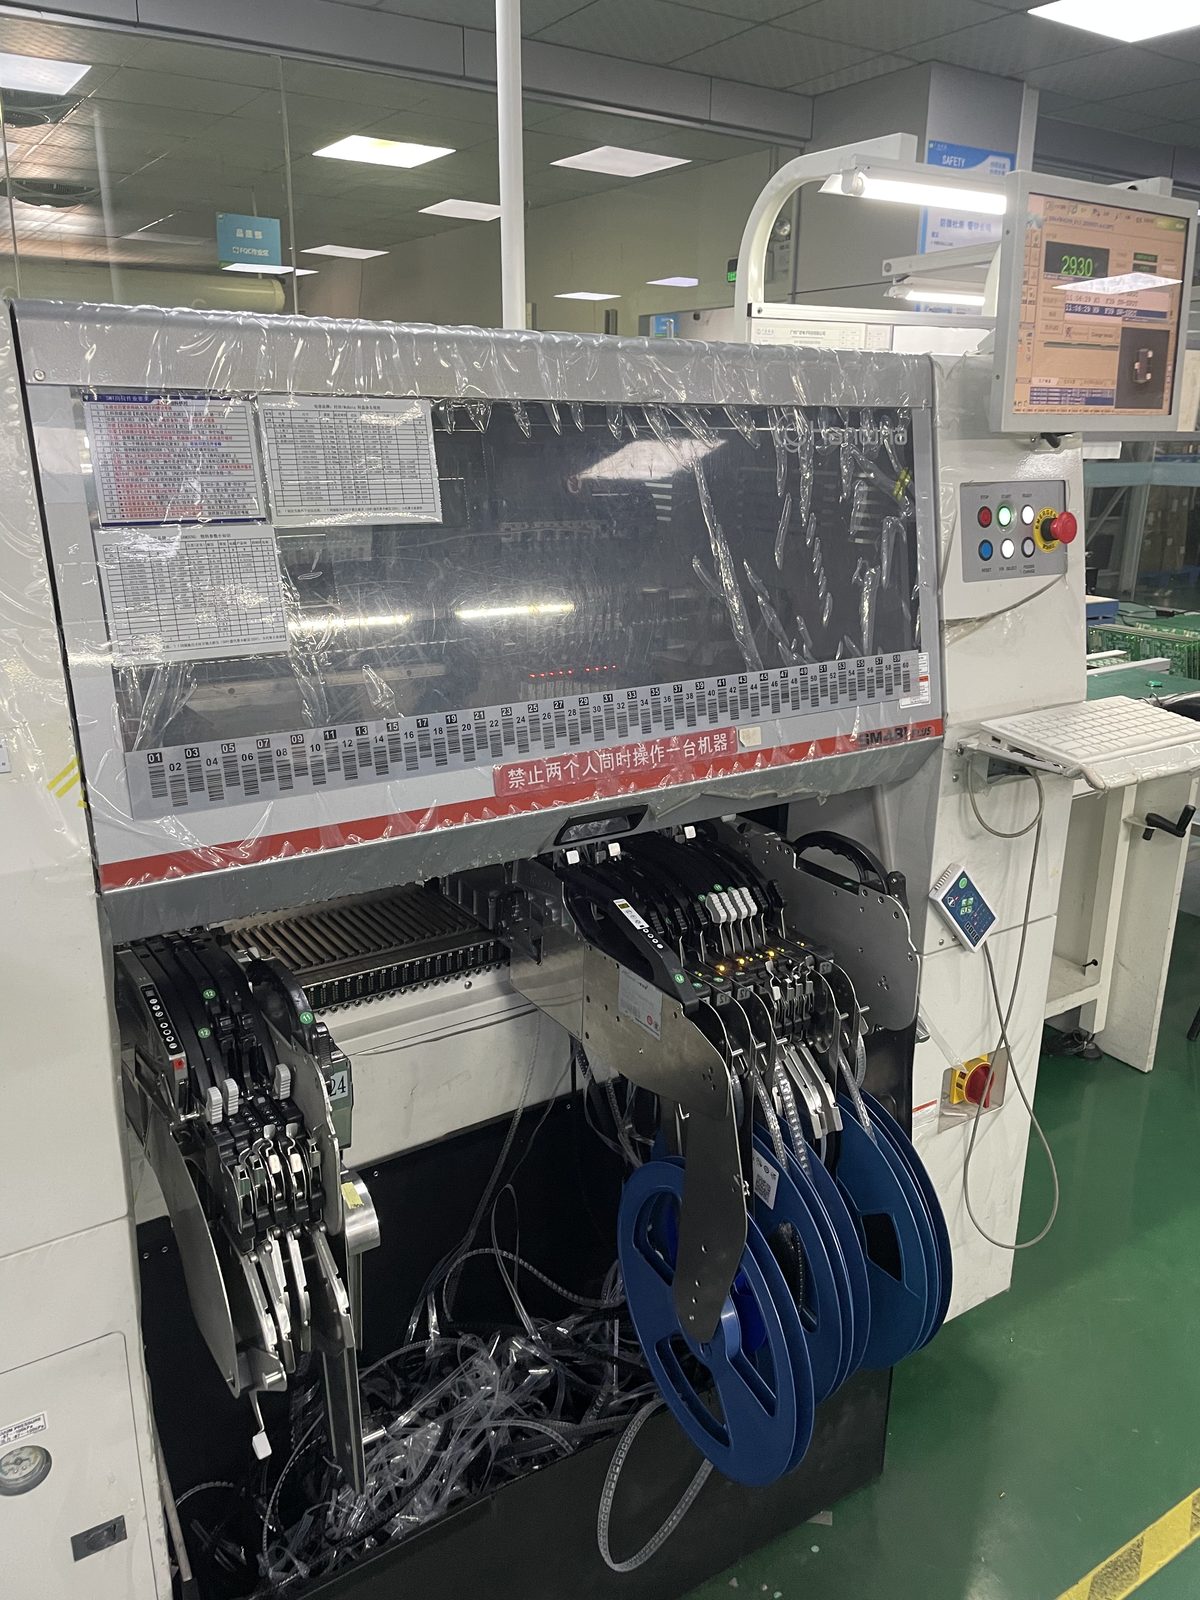
高速実装機が IC、受動部品、アンテナ部品を搭載し、基板は温度プロファイルを監視した多ゾーンリフロー炉を通ります。3 拠点合計で 15 本以上の SMT ラインがあり、広州に 4 本、仏山に 8 本、深センに 3 本です。
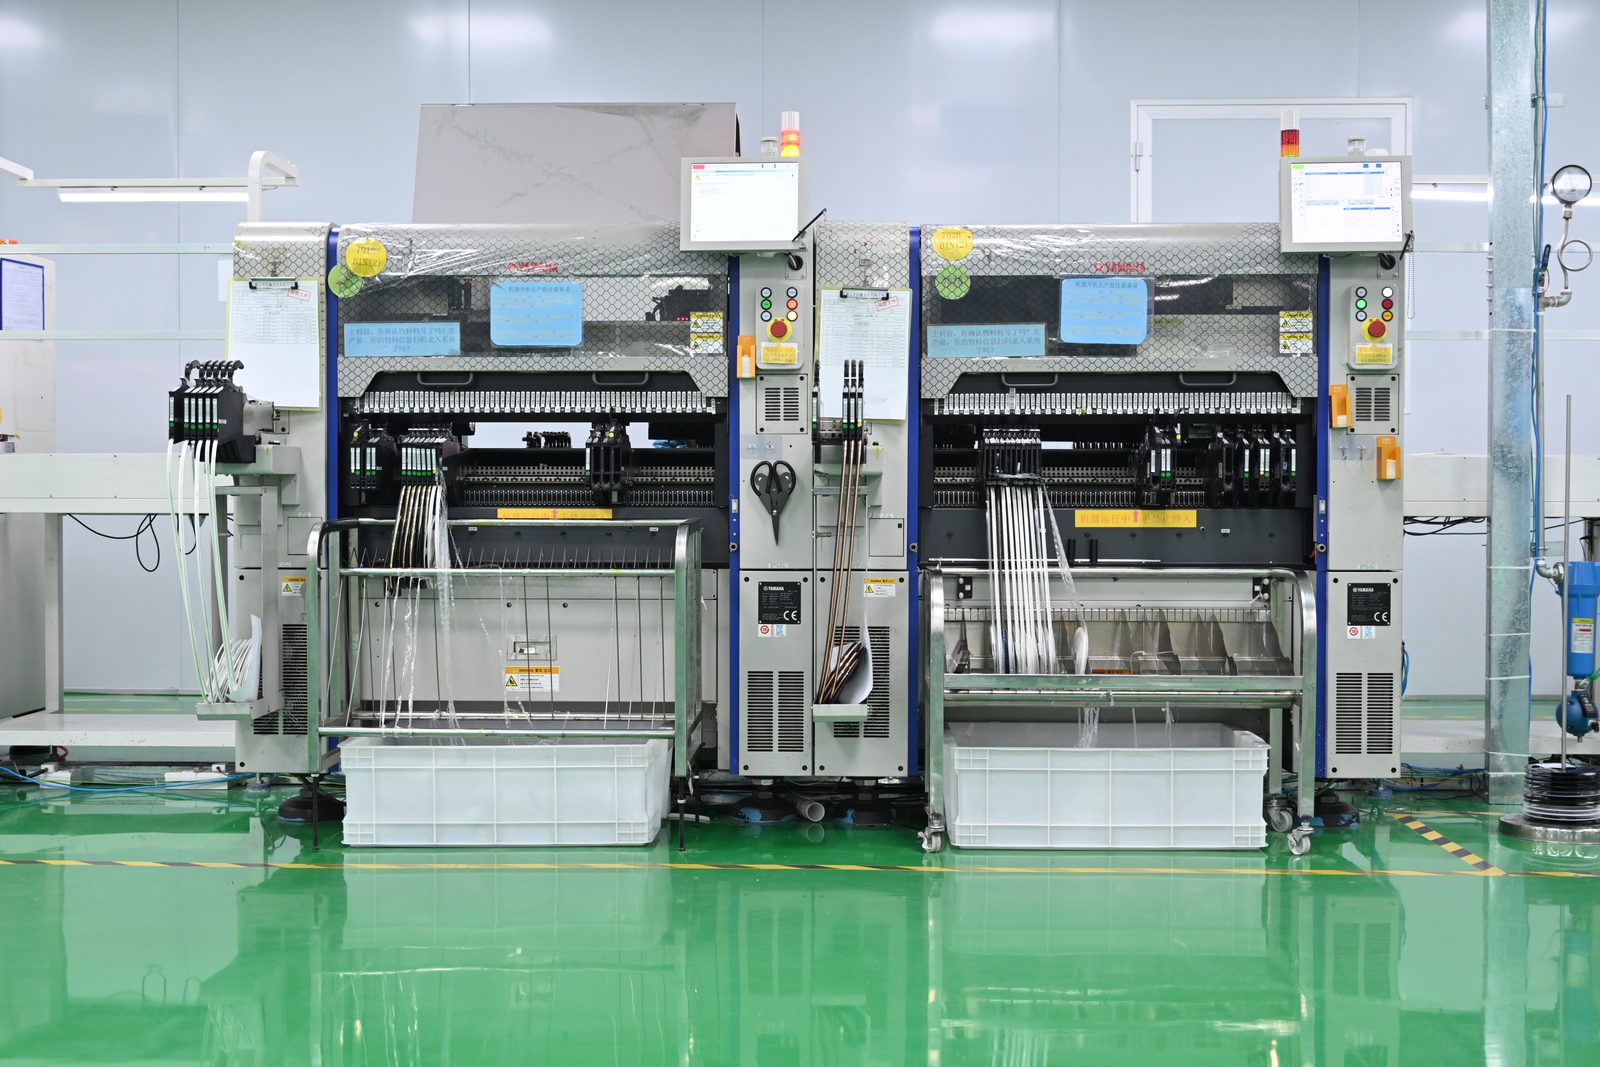
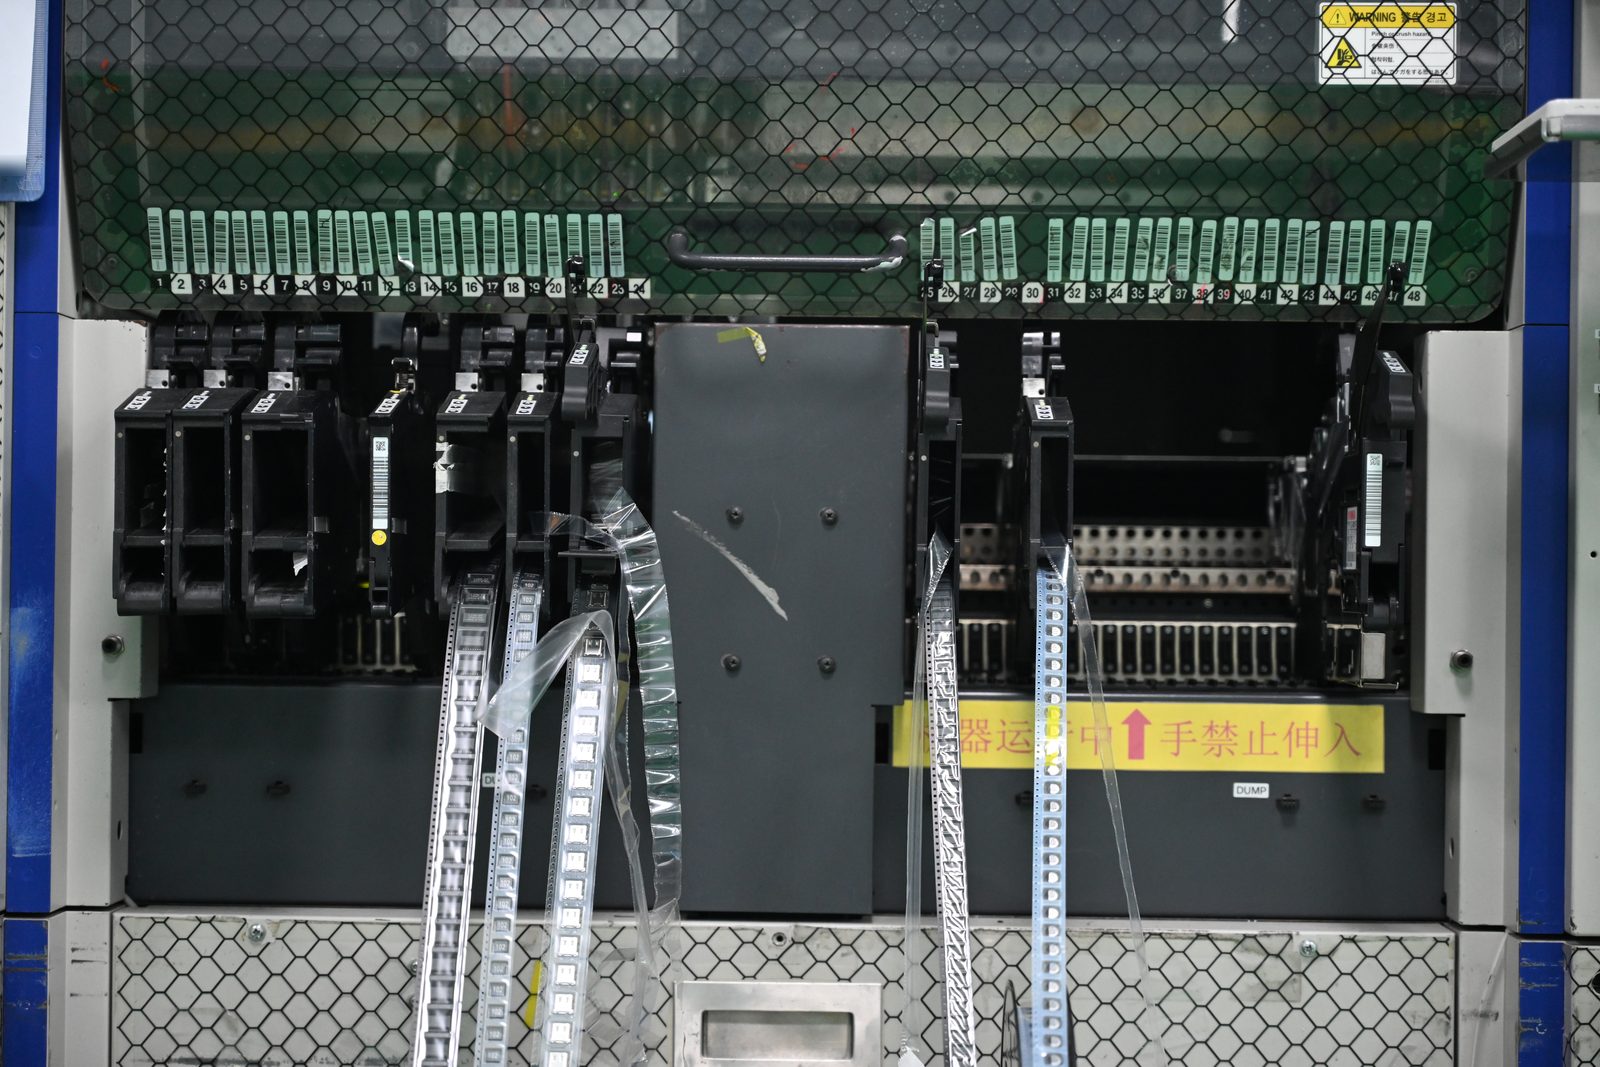
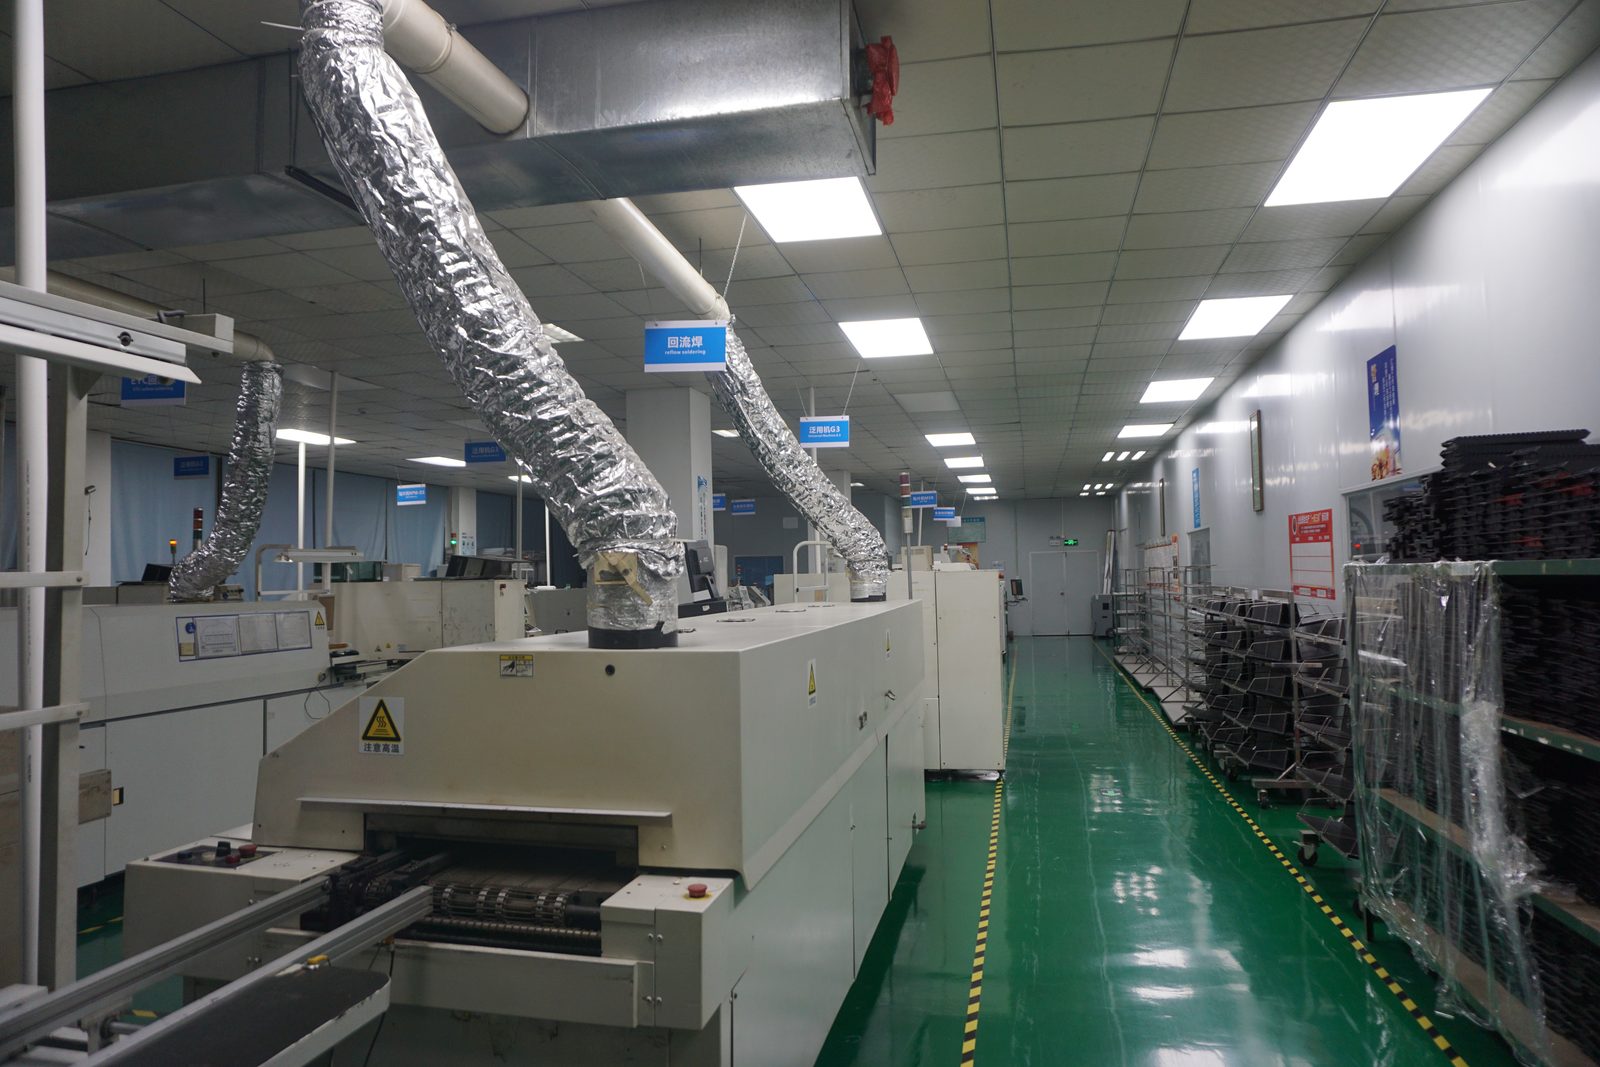
協力工場の実装機とリフロー炉。
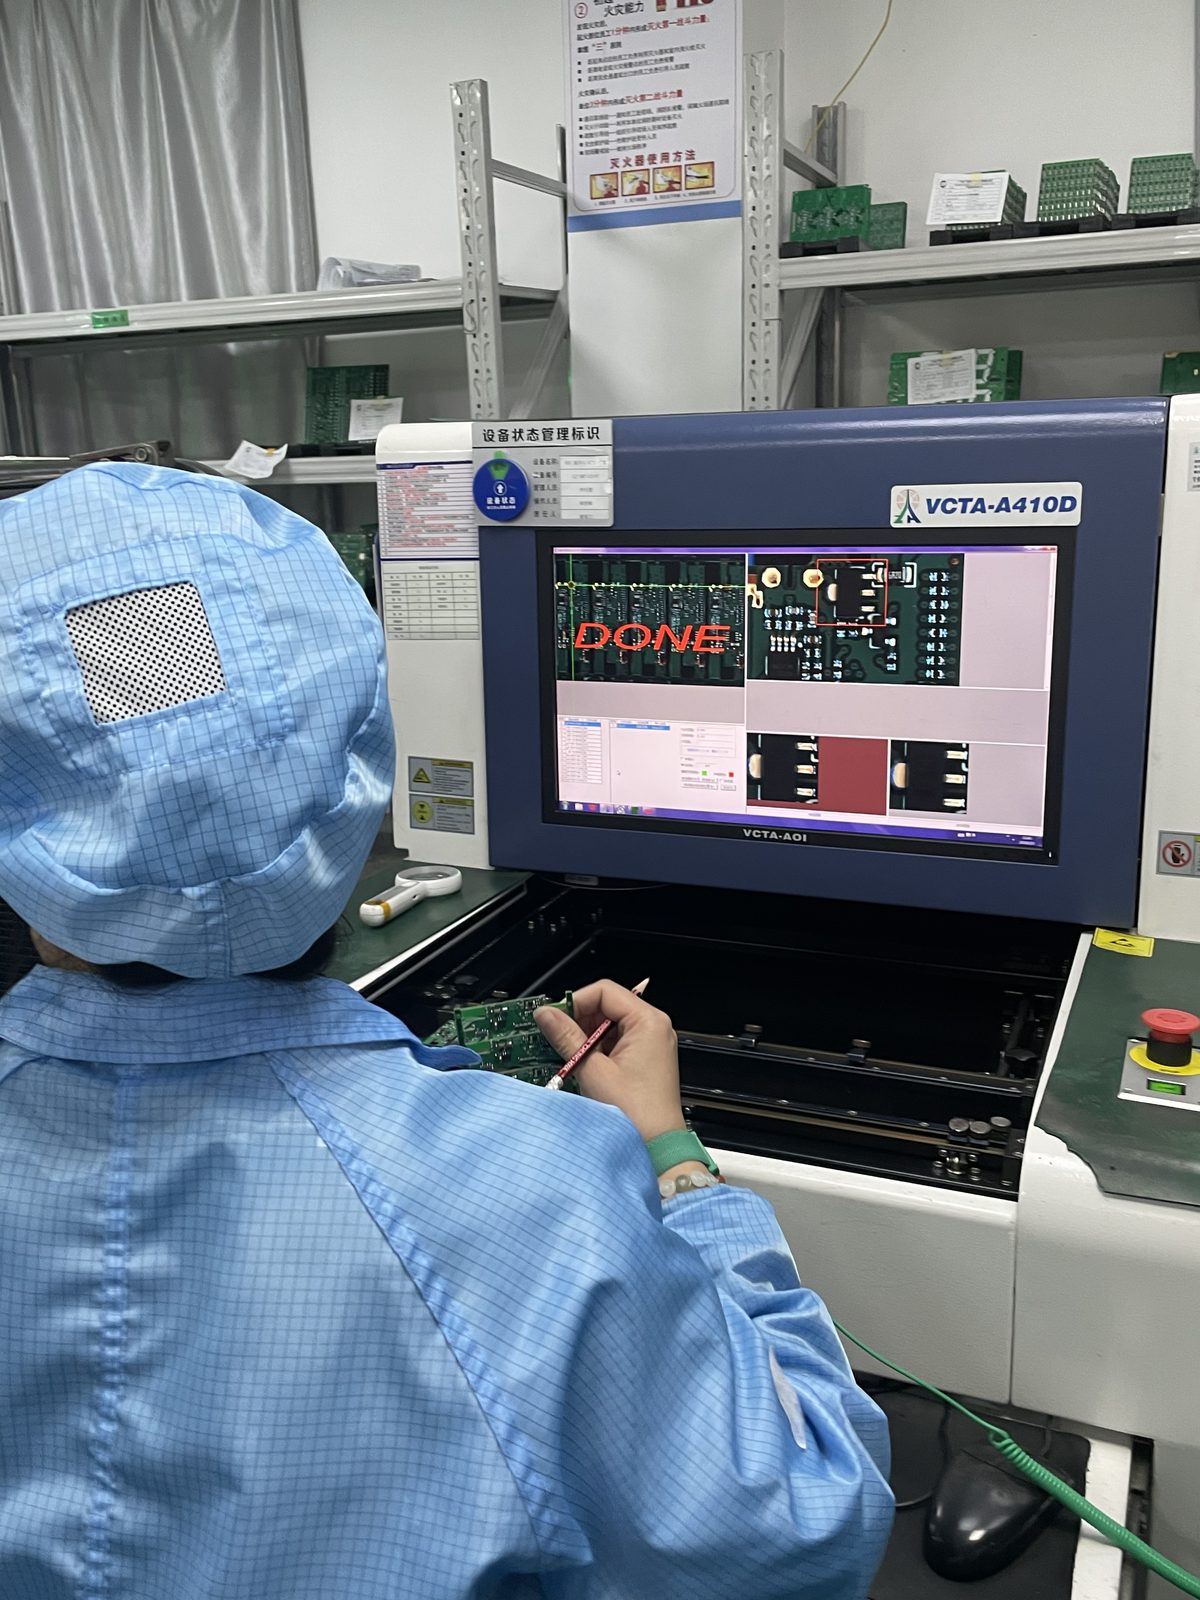
自動光学検査(AOI)で、すべての基板について部品の欠品、ずれ、逆付けやはんだ不良を確認します。QFN パッケージの下など目視できない接合部は X 線で確認します。初品検査システムが各ロットの最初の基板を部品表と照合し、問題がなければロットの生産を続けます。
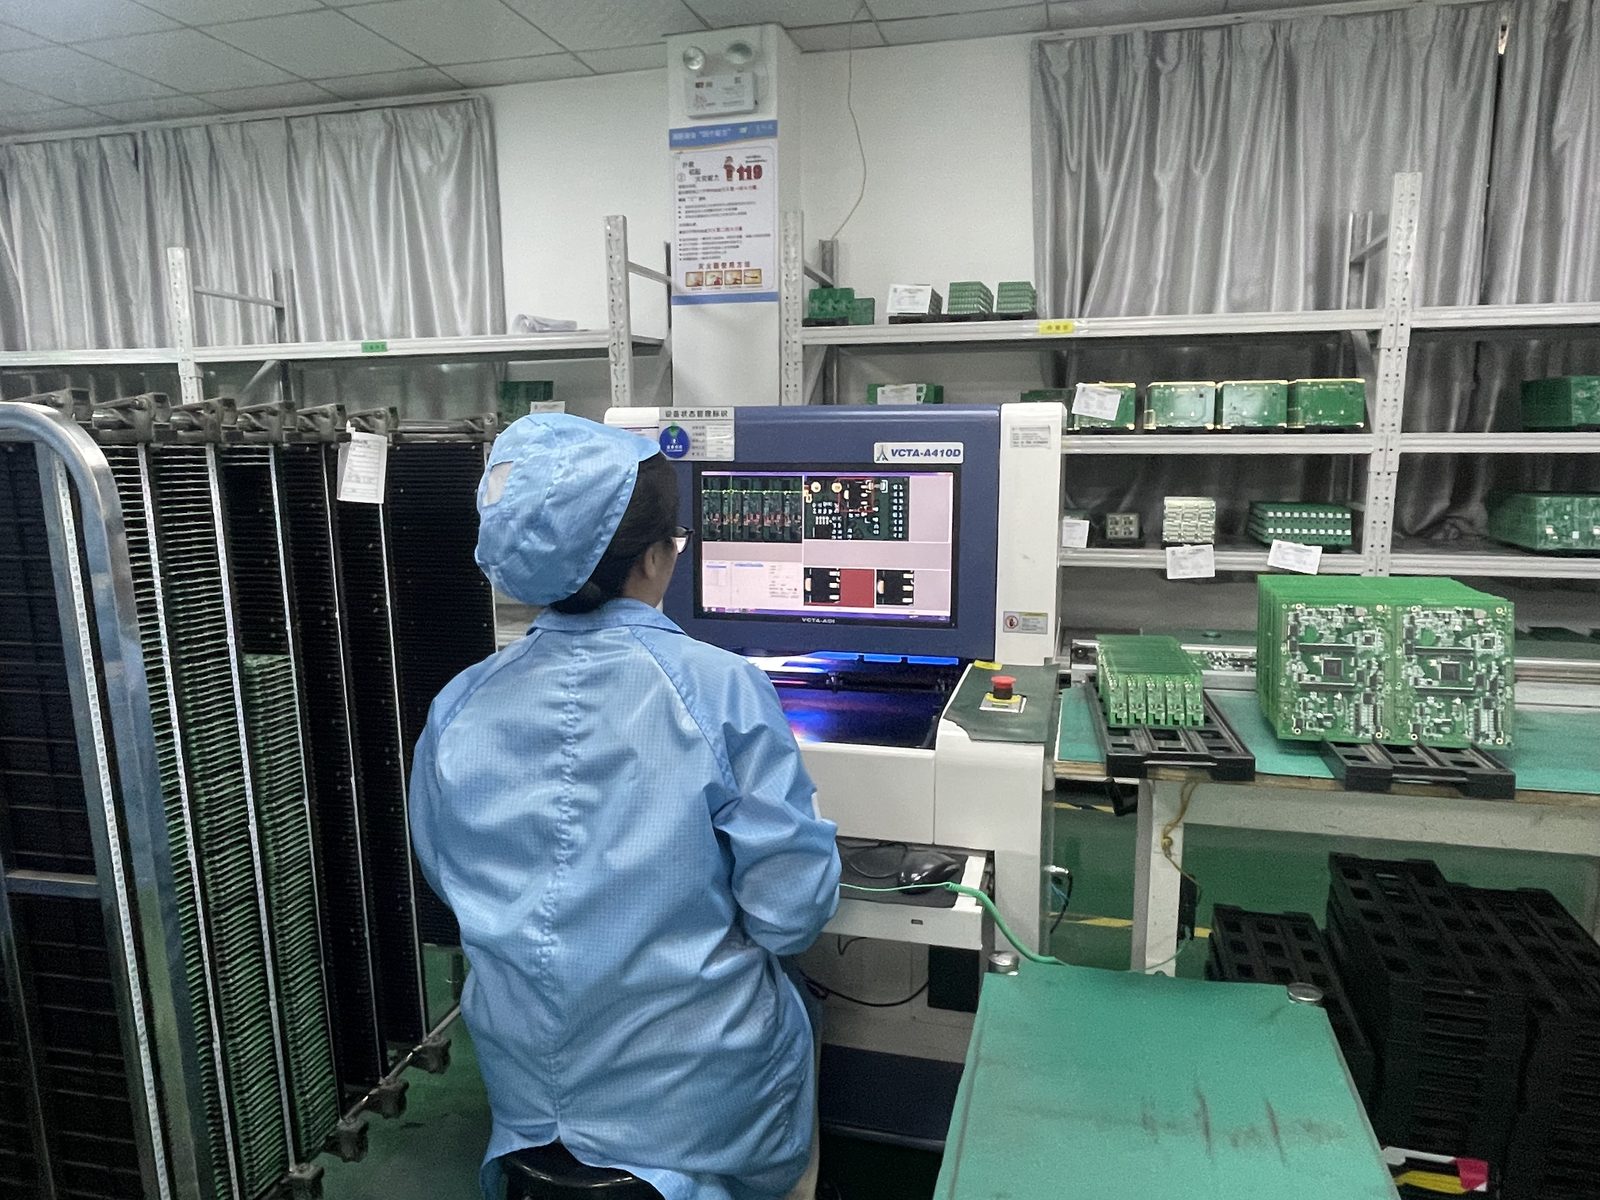
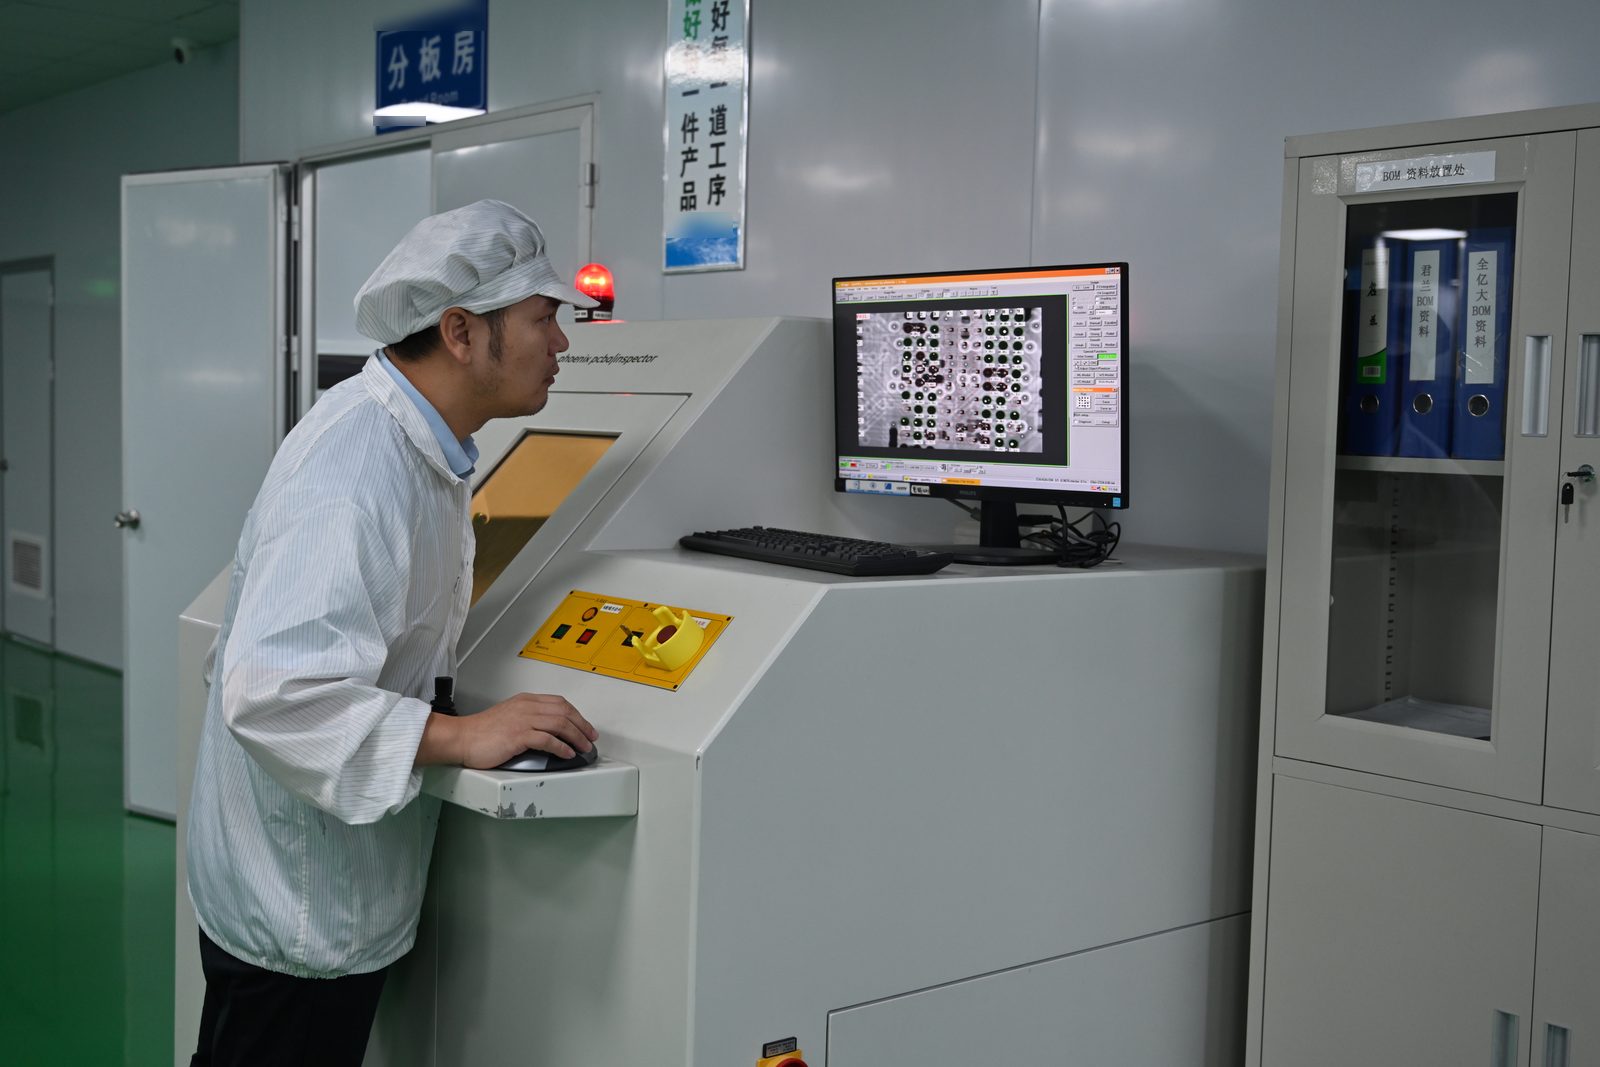
広州の AOI と仏山の X 線検査。
自動分割機で基板をパネルから切り離し、電源、無線、ディスプレイインターフェースの機能テストを行います。不合格の基板は隔離して原因を分析し、やみくもに手直しすることはしません。
ディスプレイ、基板、電池を筐体に組み込みます。その後、自動ディスペンサーで筐体を封止し、接着剤が硬化するまで保圧することで、前面を平らに、封止を均一に保ちます。広州では当社が自社の棚札のために購入したディスペンサーと保圧治具でこの工程を行い、仏山と深センの組立ラインでも同じ工程を採用しています。
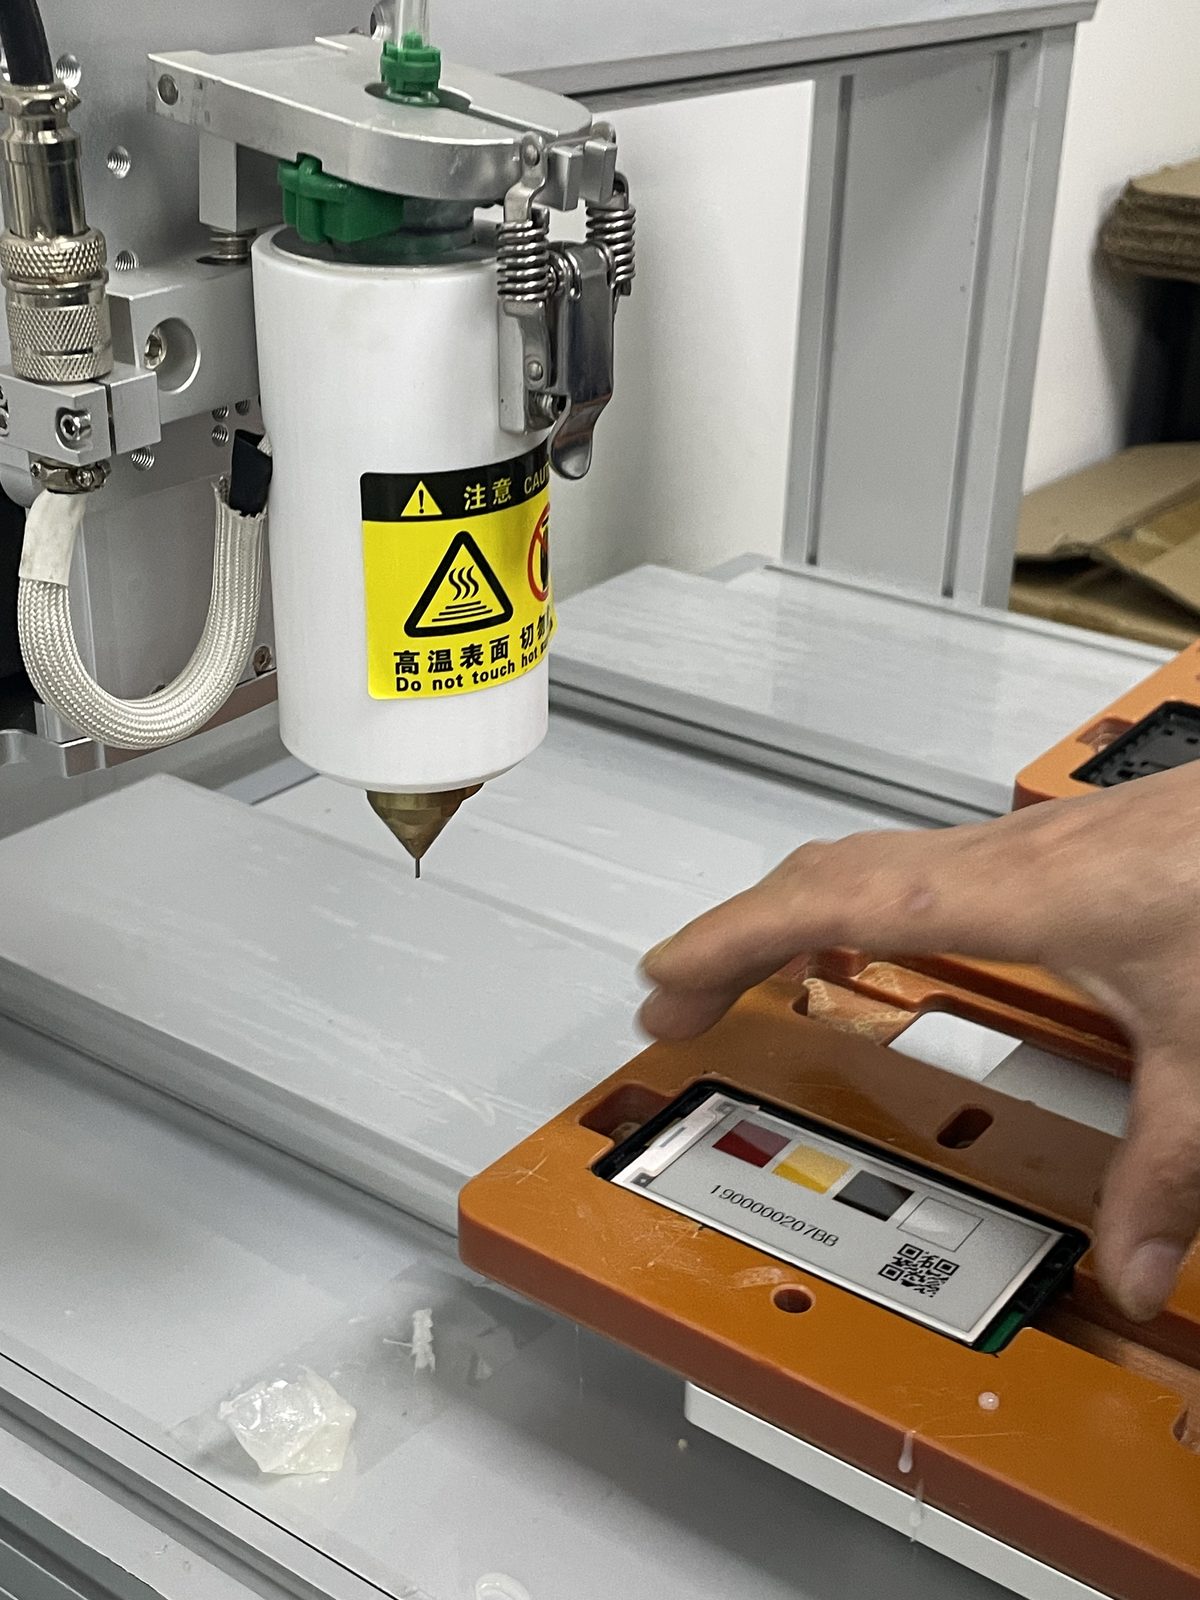
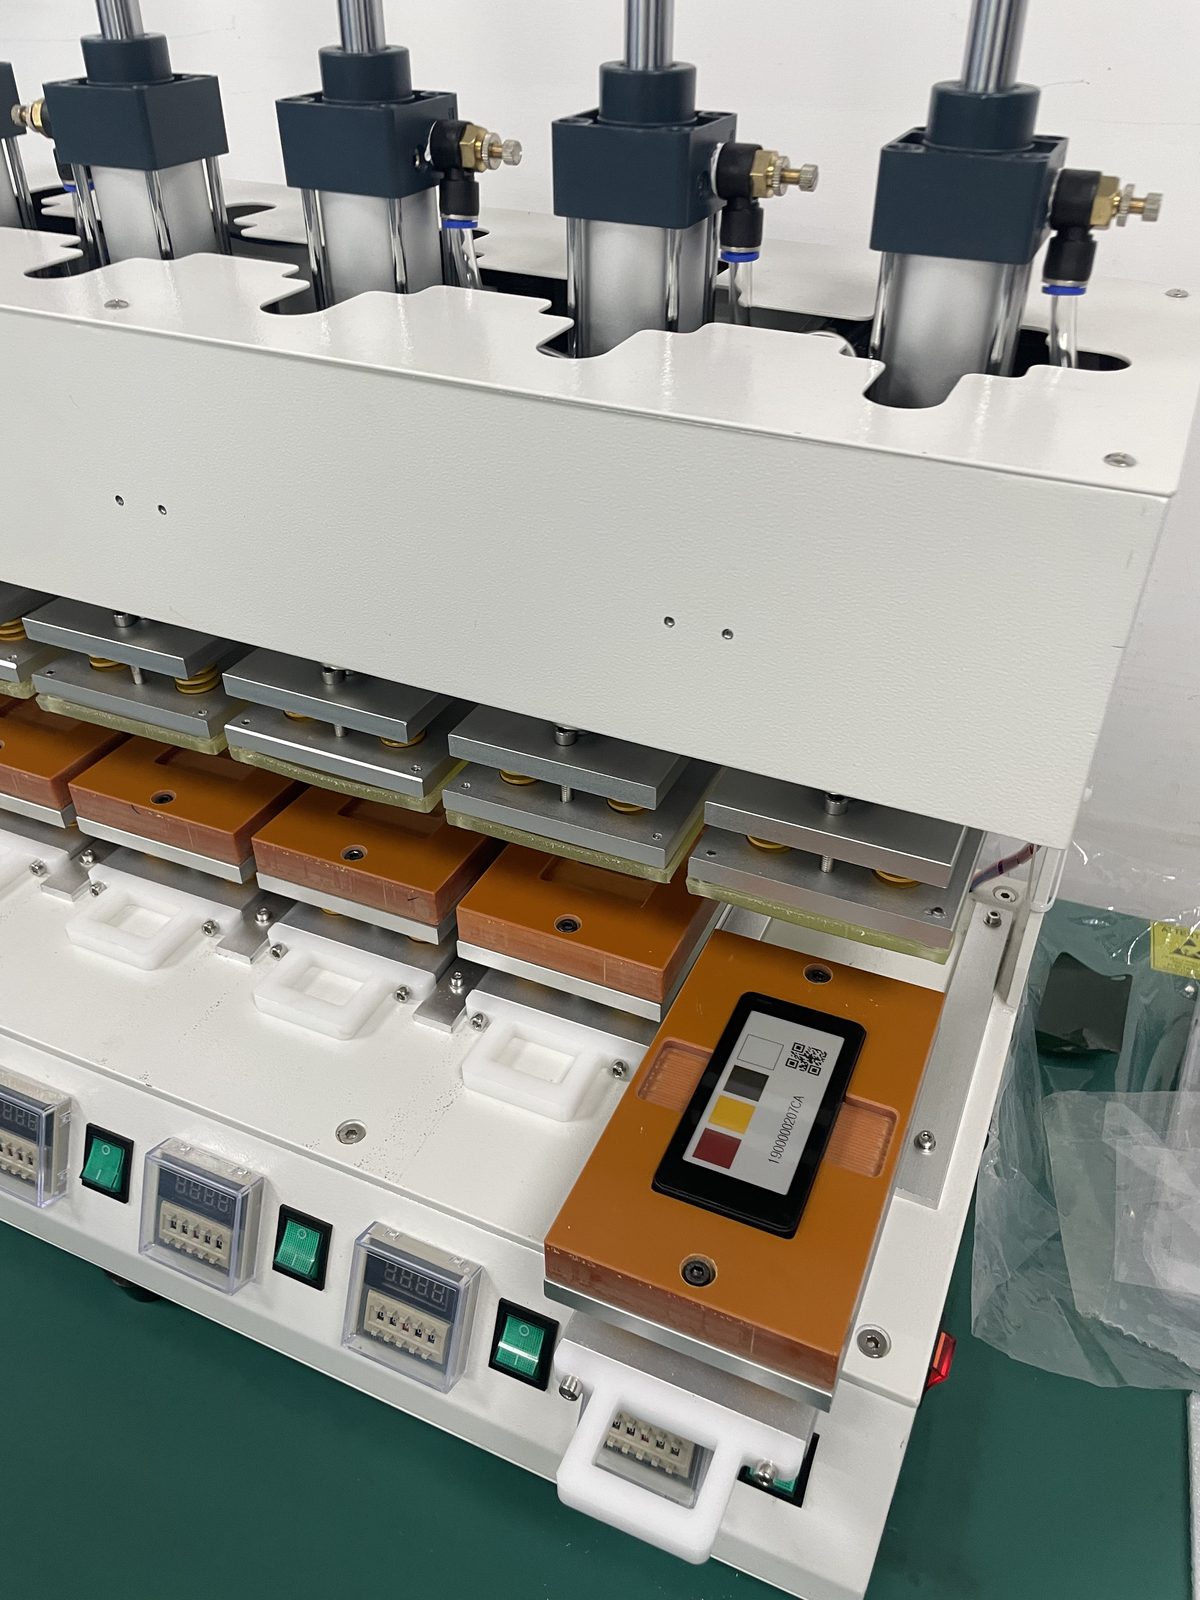
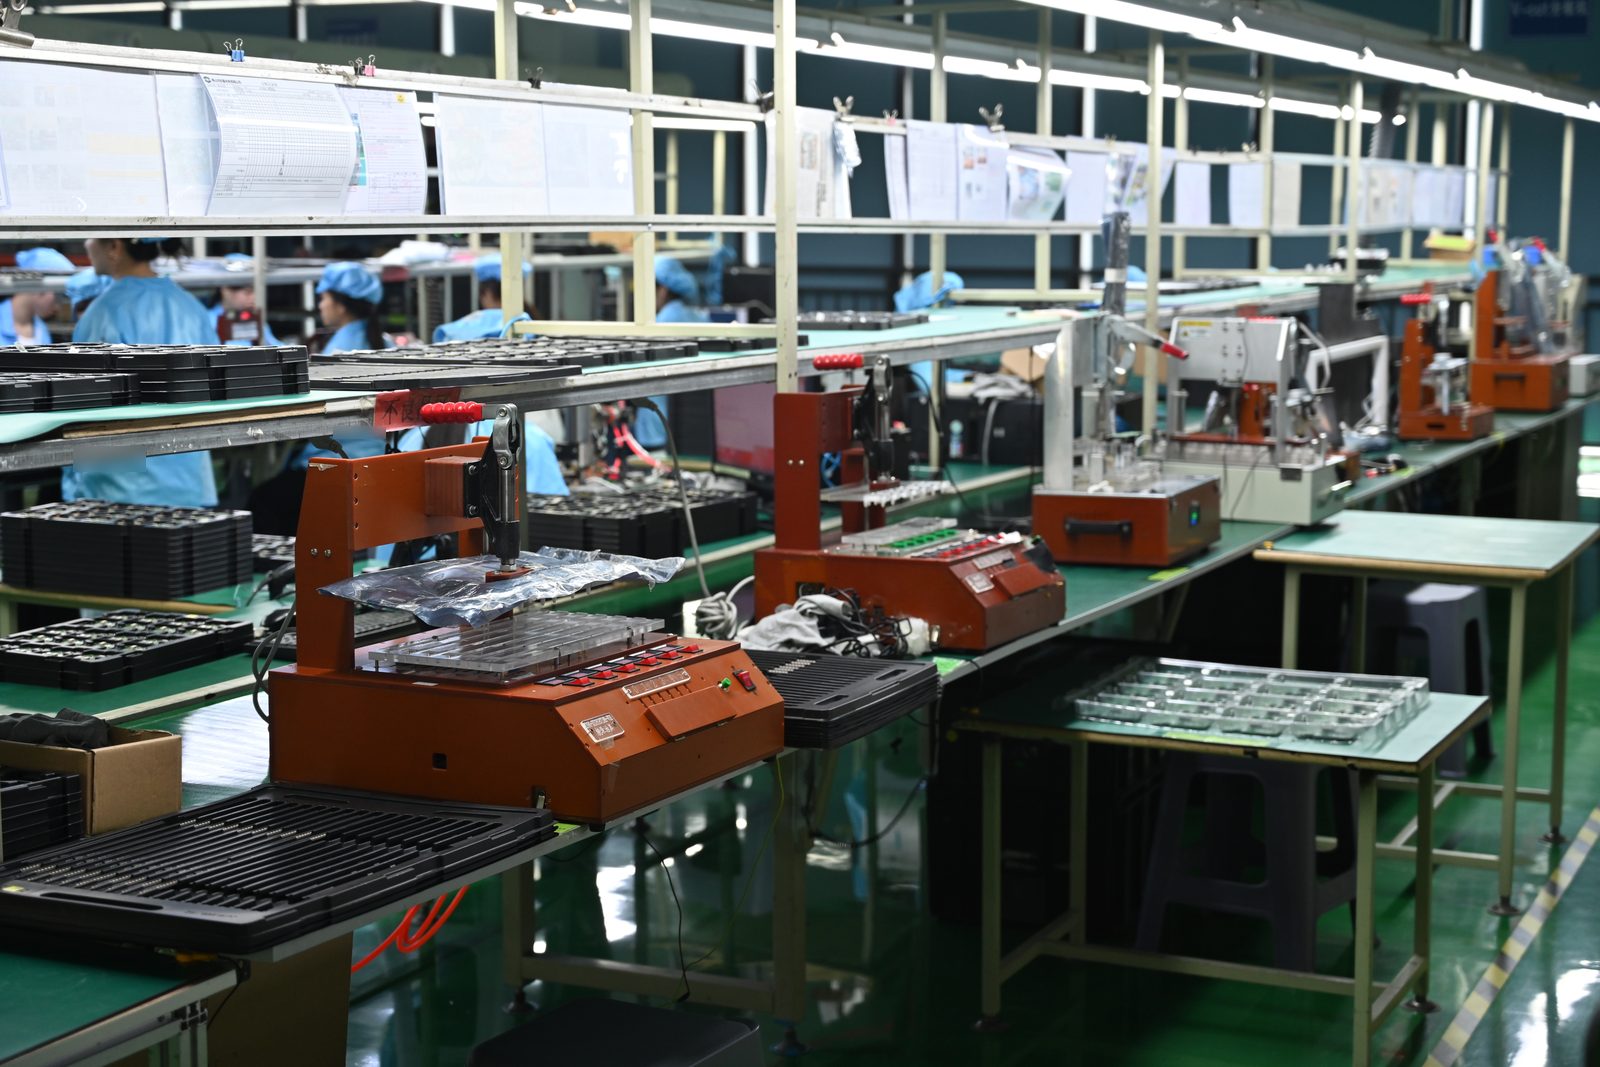
筐体の封止と保圧。
完成したすべての棚札を通電し、無線でペアリングしてテスト画像を表示させてから、トレーに梱包します。試験方法と検査については検査・品質管理をご覧ください。
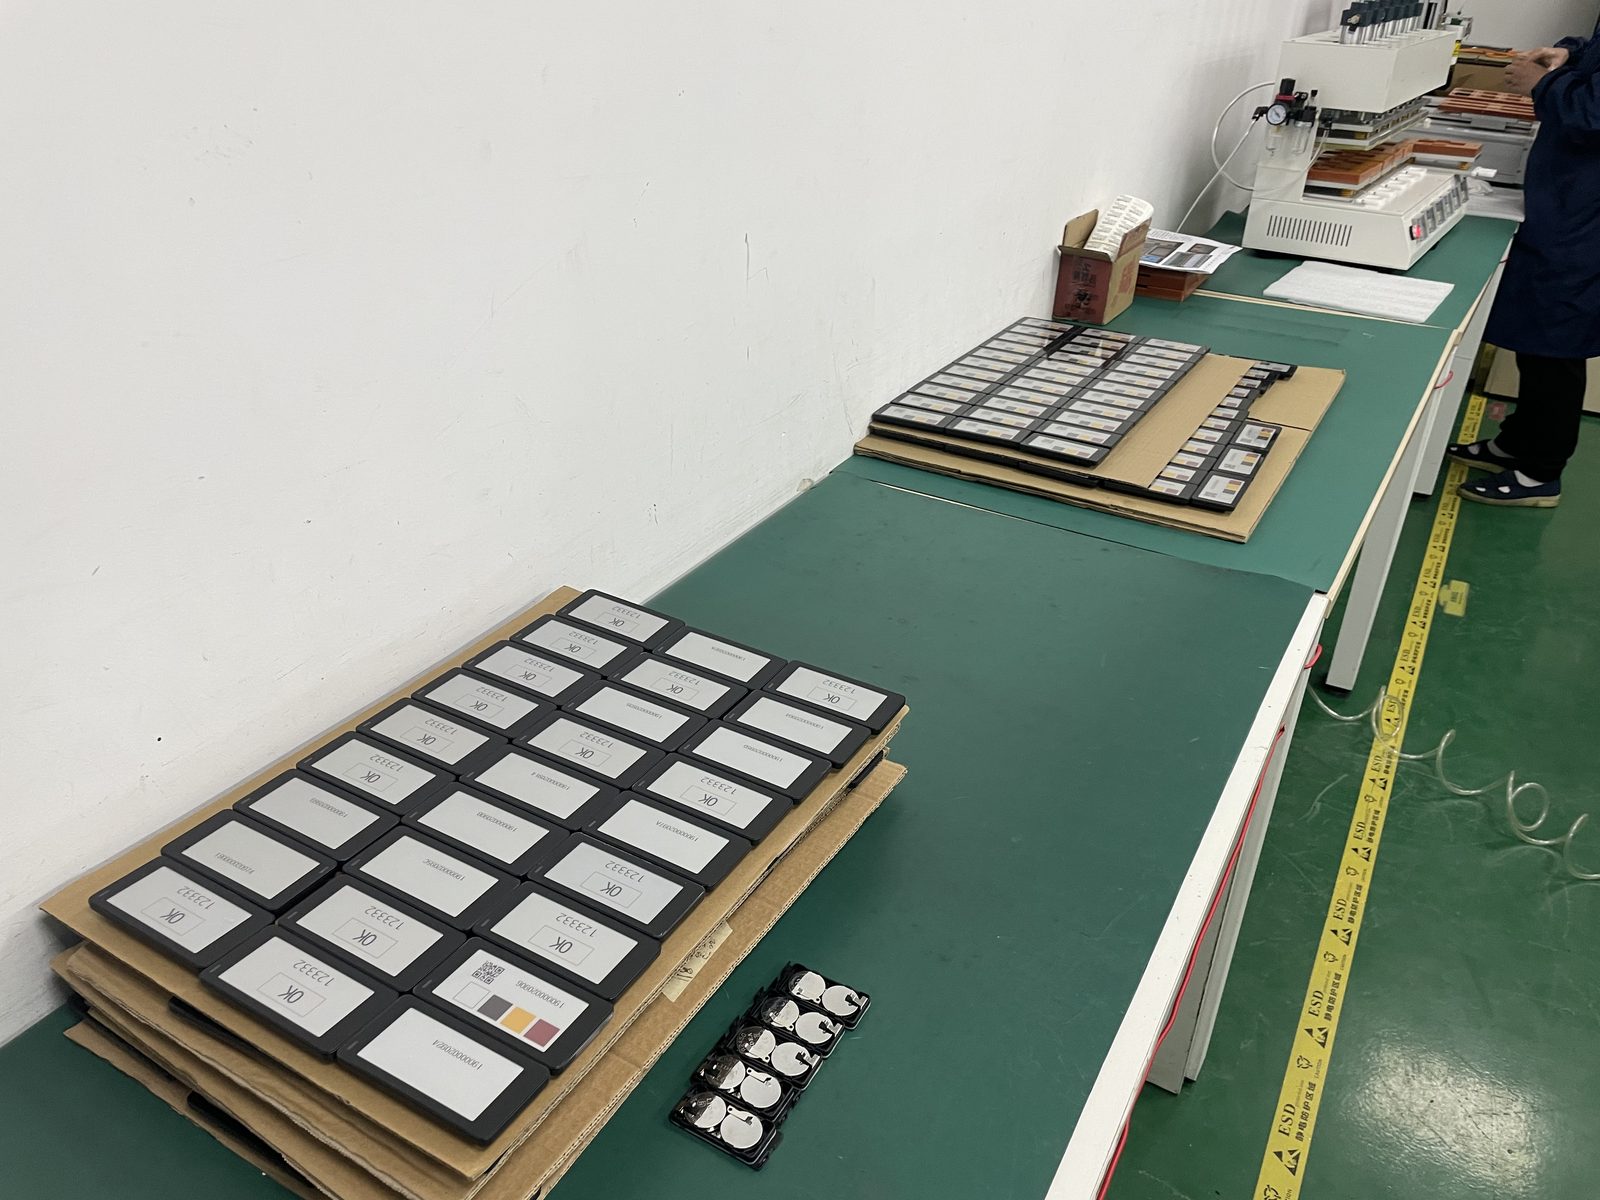
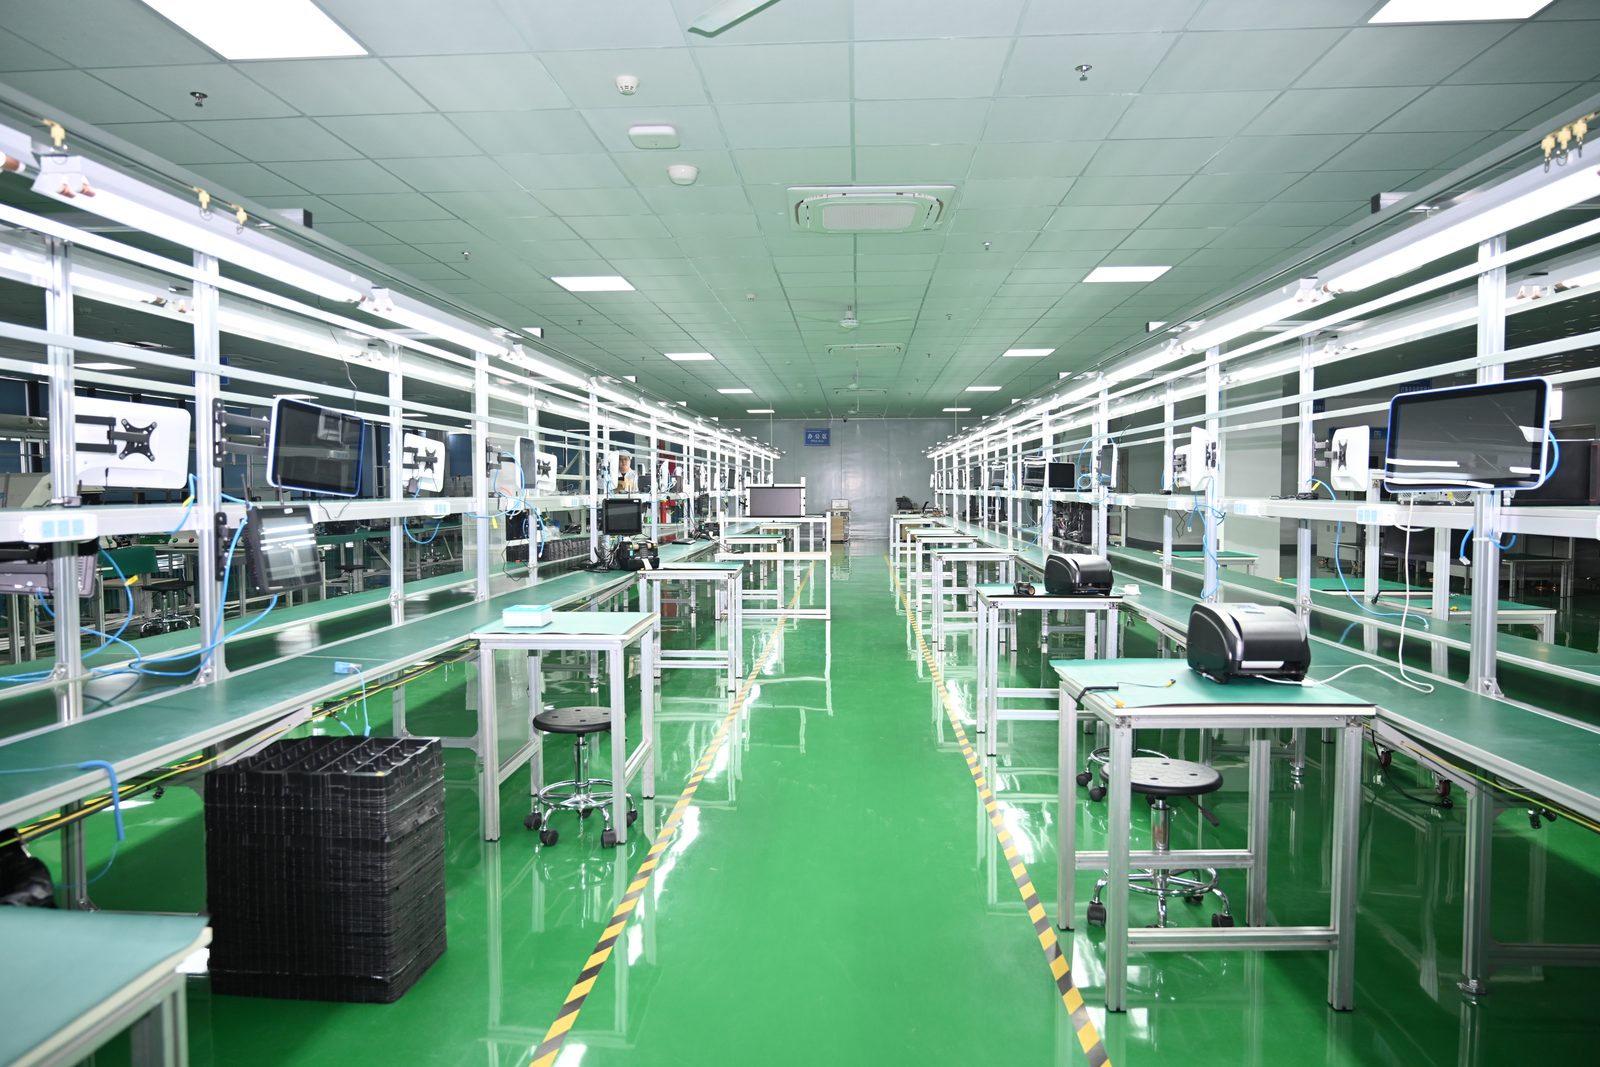
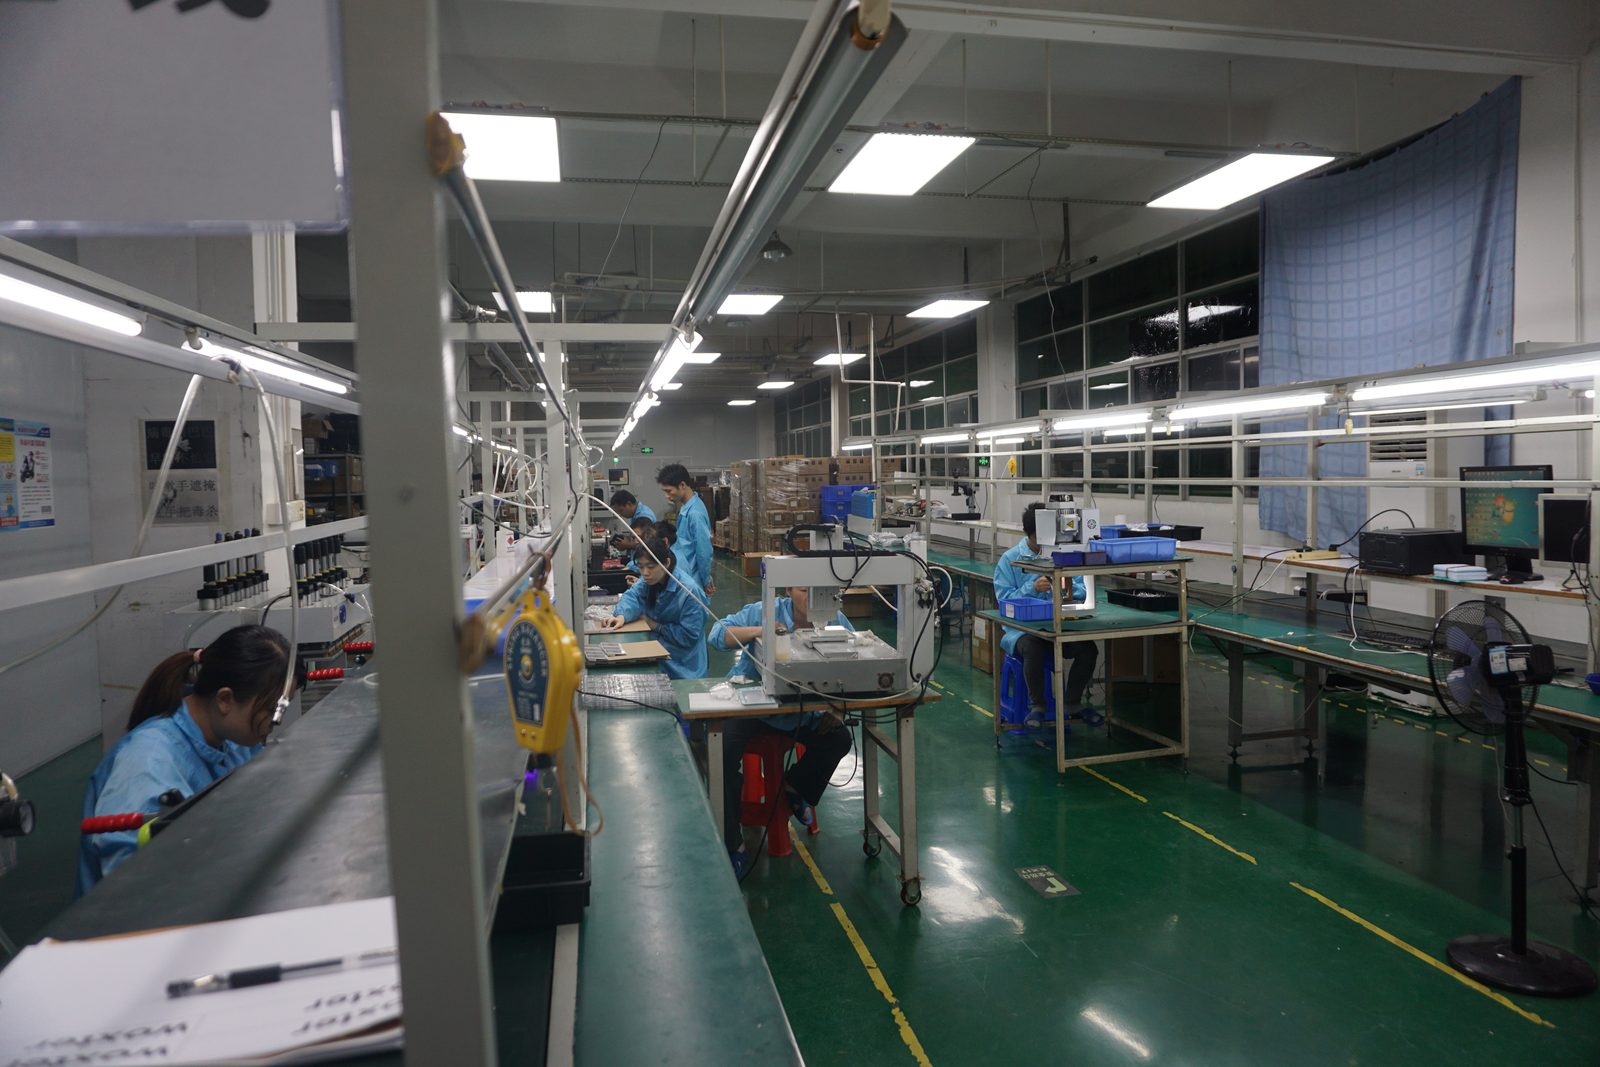
| 工程 | 協力工場の設備 |
|---|---|
| 印刷 | 自動スクリーン印刷機 |
| ペースト検査 | 3D SPI |
| 実装 | 高速機・多機能実装機(日立、ハンファ、サムスン、ヤマハなど) |
| リフロー | プロファイル監視付き多ゾーン鉛フリーリフロー炉 |
| 検査 | AOI、X 線、初品検査システム |
| 組立 | 自動基板分割機、ディスペンサー、保圧治具、ねじ締め機、溶着機 |
| トレーサビリティ | MES、WMS、シリアル番号管理 |
各拠点の設備は協力工場、全体像はAiEInkSmart 電子棚札の製造体制をご覧ください。